

2026-11-20 22:37 来源:湖北日报 编辑:陈昶 人阅读
当工厂来了“机器人工友”,车间会发生怎样的改变?近日,湖北日报全媒记者深入潜江服装、粮油、化工企业的生产一线探访。机器接管了高危环境、重体力劳动和机械重复工序,工人则退居中控室、走向巡检线。事实证明,这场智能化变革不是简单的“机器换人”,而是一次人机协同的“岗位重塑”。
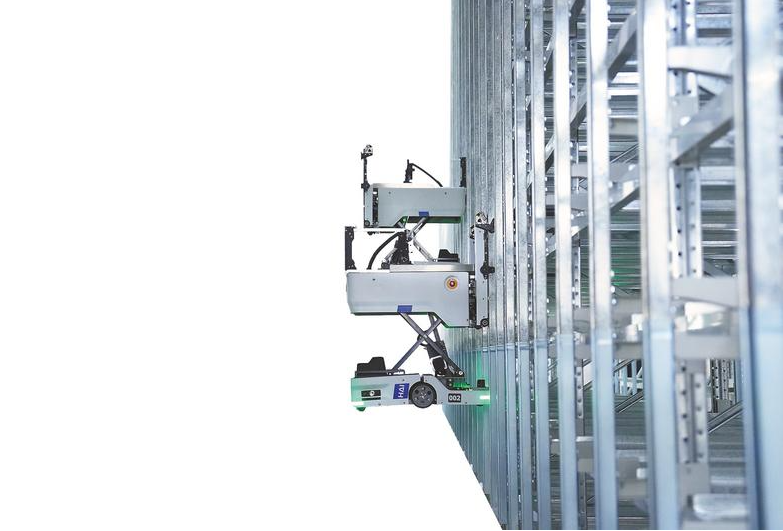
久程户外的闪攀机器人正沿着货架轨道穿梭取料。 (湖北日报通讯员 杨靖 摄)
11月5日,湖北久程户外用品有限公司裁床车间里,老师傅胡合友按下按钮,衣料顺着智能裁床流动,十几秒后,裁剪好的布料整整齐齐码在一旁。他身后,一台AGV机器人托着满托盘的面辅料无声穿过通道。遇到行人,自己拐一下方向,继续往前走。
今年6月,久程户外完成整体搬迁,承接老厂“联奥”原有生产设备与产能,具备年产100万件高端户外服装的能力。车间功能分区清晰,流水线排布优化,工序转运距离大幅缩短。
AGV、闪攀机器人、智能吊挂、全自动裁床等,成了车间里的“新工友”。“不是机器换人,是人机协同。”该公司总经理刘文说,“人没有减,活换了干法。”
AGV,就是车间里的“地面物流”。
久程部署了11台AGV设备,车间5台、仓储6台,覆盖从原料配送至成品出库全流程。在智能立体库内,闪攀机器人沿高耸的货架轨道灵活升降、精准取料;出库后,地面的AGV接手,按路线把整托盘物料送到指定工位。依靠地面二维码和5G信号规划路线,搭配激光雷达自主避障,定位准、响应快。有网时靠5G穿行;断网断电时,二维码和激光雷达可以兜底。
“过去工人推车,单次最多搬50到100件,一趟下来汗湿衣背。”刘文说,“现在机器人一次转运整托盘,可24小时不间断作业。”
以前阿姨们抱裁片,一抱就是一两百斤;现在机器人送到工位面前,伸手拿下来就行。衣服收发也不再靠师傅拿本子到车位清点,吊挂线“手机一点就送过来”。
地面有“主力军”,空中还有“专车”。成衣质检后挂入智能吊挂系统,沿预设轨道贯穿各道工序,全程离地流转,不沾尘、不落地。管理人员不用逐段排查,就能快速定位生产堵点。
搬运劳力解放了,人去了哪里?刘文举了个转岗的例子:仓储岗位原来专门负责运输到各线,现在做仓储其他工作;尾部原来收货的,转去做包装打箱。
人还在进。公司新招了200多人,年轻人占了一半。校企合作招来的大学生,理解能力强、动手快,待一年半年就能把设备摸透,甚至能教车间老师傅用设备。企业从大学生里选拔基层干部,带动老师傅上设备、用设备稳品质、提效率。
刘文说,公司规划用工800到1000人,现在只有400多人,还缺一半。缺的不是传统车工,而是管理人员和可培养、可塑造的一线工人。
以前很多半成品工序,要靠手艺较高的老师傅完成。
“但老师傅难找,新人跟着学,要磨合三五年才能成型。”业务经理蔡兰说,加了自动化以后,新人经过培训很快就能上岗,品质比老师傅还稳,效率还高。不少半成品工序,老师傅一天能做100件,自动化后能做到200至250件。
上拉链就是例子。在服装厂,上拉链历来是A级工的活。现在从模板走,新人哪怕是刚毕业的大学生也能上。老师傅手艺好,一天能做五六十件;自动化设备摆上去,一天能干180到260件。“它自动有一个标准,像火车轨道一样设置好了,就不会偏轨。”
30岁的张梦雨学了3个小时,就能上手自动模板机,按固定模板上拉链、领子、口袋。
裁床车间变化更彻底。全自动裁床打通从开版到拉布全流程:单版开版时间由3至4小时压缩到20至30分钟,原本由两名师傅配合的拉布工序全部交给设备。裁剪精度提升80%以上,班组日产能从500至1000件提升到3000至4000件。
胡合友干了30年,早年做打版全靠手工,用笔和剪刀一笔一笔画;现在打开智能打版软件,不同规格、款式随鼠标滑动展开。
老师傅的实操经验,正被转化为数字化模型,依托设备实现稳定复用。腰绳线这类毫米级工序,过去改款换样要反复调试数十次,如今参数一次设定,即可稳定复用。
“以前80%以上的工序得靠老师傅,如今‘90后’员工借助标准化设备就能顶上。”蔡兰说。
手艺还在,只是换了一种方式传承——从老师傅的指尖,走进设备的参数里。
目前,久程车间约70%的生产环节已完成智能化改造,全部设备接入5G网络。技术员可远程调试参数、修改排版图案、实时监控运行状态;系统自动采集产量、设备工况、裁片数量等数据。
但刘文明确说,中间组装、压胶、检品,暂时离不开人。
“衣服是立体结构,压胶每一道缝都要师傅手工扒开,机器人没办法做到。”他说,“机器人轨迹是死的,识别也是死的;人是活的,这块没做到位,他通过手势可以调整一下。”
机器人只能做比较重复、简单、固定的东西。目前整体效率提升约20%,目标是40%到45%,设备供应商还在调试磨合。
“干了这么多年服装,我最大的感受是,每年自然退休、流失的工人,远大于机器人替代的数量。”刘文说,“招工难是普遍情况,机器人对我们是结构性补充,不是岗位替代。”
在他看来,这一轮技术渗透带来的不是简单的“机器替人”,而是“岗位任务重组”。重复操作岗位会收缩,现场人员更多转向监控、维护、质量分析、工艺改进和多设备协同。“机器人在相当多场景里,首先是‘补人’和‘助人’,不是全面‘去人’。”
久程眼下的旺季生产,就是注脚。秋冬服饰订单正紧,企业主要生产国内外高端户外服,一天产出大概3000件,高峰期能冲4000件。这样的量,靠的是人机各就各位。
从“人工找货”到“货物找人”,从“经验依赖”到“数字赋能”,变的是一台台设备进场,不变的是一双手在机器旁边的位置。一台AGV“入职”,改变的是一座工厂的物流节奏;一群“机器人工友”进场,改变的是人与机器各自的分工。
湖北日报全媒记者 黄璐
通讯员 刘琼艳 余晓勤
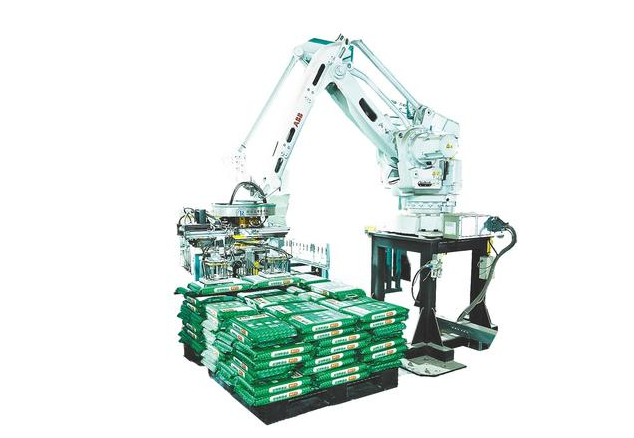
心辉粮油打包车间的智能码垛机器臂将封装好的大米整齐码放。 (湖北日报通讯员 关洪磊 摄)
11月4日,心辉粮油中控室,黄金祥点了一下屏幕。“叮!”1300多台设备依次苏醒,稻谷从仓口落下,清理、剥壳、碾米、抛光、色选,稻谷走到哪里,哪台设备就开机。
在以前,他得楼上楼下跑,400多台设备,一台一台开机,一台一台调参数。从进料到出料,光走顺就要一个小时,所有参数调完再花一个小时,关机还得一个小时。一天8小时生产,3个小时在楼梯上工作。“那时候最怕开机和关机。”黄金祥说。
现在他坐在中控室,盯着全智能数字化加工云控平台的大屏。设备哪里坏了,传感器就直接报警,告诉他哪个点位出了故障。他过去,20分钟就可换个易损件。以前找故障加维修要花2个小时。
从2小时到20分钟,从400台设备到1300台设备,从8个人值守到2个人管控——这是心辉粮油5G全智能工厂交出的数字。
2017年,大学毕业的许向辉返乡,从父亲手中接过心辉粮油公司,成为“米二代”。他接管工厂的时候,最头疼的不是产能,是人。
乡镇米厂,生产线上的年轻人来干两三天就走。“灰尘大,时间不自由。订单来了必须生产,年轻人熬不住。”许向辉说,老厂人员流失严重,很少有干满三年的。
更难的是碾米和抛光两个环节,过去全凭老师傅的经验。米抓在手里看,压力调大调小,全在师傅一句话。心情顺,米就碾得匀、抛得亮;心里有事,手上就松,米的质量跟着飘。老板问起来,师傅一句“你采购的稻谷质量差”,把责任推得干干净净。
这才是公司搞智能化的真实推力:不是机器比人便宜,是有些岗位人越来越少、越来越难留、越来越难管。
打包车间是最直观的例子。走进车间,全自动包装机器人正高速运转:米袋从上方落下,吸盘一吸、封口一夹,一包米滑入传送带,全程不过几秒。一小时封装2000包,相当于过去1名工人一天的工作量。
老厂打包线全靠人工,一天打1.1万包左右,真空包装一天只能打2000包。2024年心辉拓展线上小包装业务,打包能力立刻成了瓶颈。现在发货时效从7天缩短到1天,每包全部一个标准,不再依赖“手快的人”。
隔壁的码垛区,机械臂正抓取整包大米,转身、下放、码齐,动作连贯。托盘码满后,工人开着叉车过来,将整垛成品运往仓储区。过去码垛靠人力扛、靠体力撑,夏天一身汗,冬天一身灰。现在机器人接手,工人只需在旁巡视、转运。
烘干车间补的是“人不宜干”的活。40台烘干机,以前一组10台要4个人——上料、喂料、燃料、看机器各一人。现在2个人巡视就行。燃料从生物质颗粒改成天然气,成本涨了,但人工省了回来,锅炉爆炸的安全隐患也消除了。
碾米和抛光环节,全程数据采集,三分钟一次,米质量不行自动调压力,出来的米全部一个标准,无非损耗大一点。老师傅的经验没有丢,只是经验被编码进系统,不再受个人情绪影响。
“维修、保养、最终质量复检、原粮重金属检测、留样追溯,这些环节机器暂时接不了,也不该全接。”许向辉说,留样室每批货留样,防职业打假,也做质量追溯;原料进场检测水分和重金属,超标拒收;每批出货有出厂检验报告。
减下来的6个人,转岗到了办公室和电商岗位,做跟单、下单、生产计划、采购计划和电商运营。全厂总人数还是30名左右。
生产线留下的2个人,负责中控巡视和设备维护,不再需要“看米的手感”,需要掌握机械维修和保养知识。工资没降,上一天休一天,每天工作8小时。
新补的人也在变。走了一个,马上补一个学电子自动化的。许向辉说,只要头脑灵活,学一学就会,老师傅带几天就能上手。“以前没经验我不敢用,怕加工出问题退货。现在有设备兜底,新手干几天也能熟练操作。”
劳动强度低了,工作环境好了,人也留得住。许向辉算的不是一台设备省几个人,而是货能不能当天发出去、人能不能留下来、旺季能不能随时调得动人。
心辉公司始创于1999年,从日加工20吨的小厂起步。如今建成日加工稻谷1200吨的智能生产线、日烘干3200吨的智能化烘干线,仓储容量8万吨,5G+AI智控系统持续迭代。去年,公司产值突破3亿元。
从生产线到办公室,从体力到数据——心辉的故事不是“机器换人”的故事,是机器把重活、难活、招不到人的活接了过去,人去做机器做不了的事。
湖北日报全媒记者 黄璐
通讯员 刘琼艳
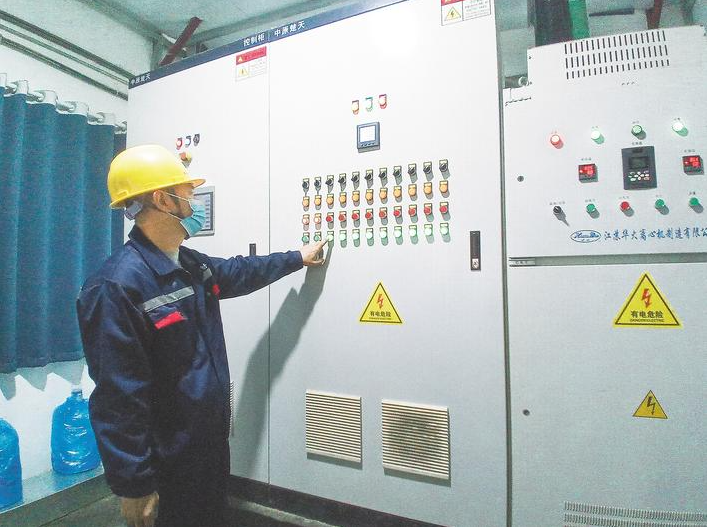
兴训电子厂区内,技术人员正在对自动化控制柜进行参数确认。 (湖北日报通讯员 杨靖 摄)
11月16日,潜江高新区王场园区,兴训电子材料有限公司的中控中心里,大屏上数据平稳跳动。屏幕一角,一行字格外醒目——在线人员:5人。
“2.3万平方米的车间,4个人盯着屏幕就够了。”顺着操作员王晓宇手指的方向,监控画面里,偌大的厂房几乎见不到人影,“剩下的工序,全交给了自动化设备。”
整个厂区,部署了73台套自动化设备。这里每年要“吞下”10万吨光芯屏行业产生的废弃电子化学品。分离、提纯、结晶,废液沿着密封管道穿行,出来时已换了身份——电子级剥离液、稀释剂、电解铜。
厂房里之所以见不到人,不是不想用,而是不敢用。
兴训处理的危险废液,本身就是危险化学品,个别废液闪点低至12摄氏度,一点静电火花都可能引爆。厂区里有一处4级重大危险源,按照安全生产的要求,现场人数必须控制在6人以内。“安全这根红线碰不得,哪怕出现极端状况,也要最大限度确保人员安全。”总经理王秋帏说得直白。
兴训电子上马智能化的初衷,不是为了裁减员工,而是为了隔绝危险、保护工人。
在硫酸铵车间,机械轰鸣,一袋袋产品码放整齐。封闭式自动线上,进料、反应、出料一气呵成,现场只有几个人负责打包和运货。
“以前敞口式,人得守着进料、盯着观察,杂质一混,纯度就掉。人还提心吊胆。”王秋帏拍了拍控制柜,“现在封闭运行,机器干活,工人只管收尾。这设备,不下班,也不喊累。”
电解槽旁,机械臂稳稳吊起铜板。含铜废液经过旋流电解和方形电解槽电解,回收出高纯度电解铜;废蚀刻液线减压蒸馏,回收磷酸;十余条产线各干各的,互不打扰。
智能化产线的深度应用,也源于企业多年的技术突围。兴训电子的兄弟公司永绍科技,2008年曾因含氟废水处理不达标面临关停。“不想关门就必须转型。”王秋帏回忆。他们联合高校死磕技术,将含氟废水浓度降至1.36mg/L,远低于国家标准。
随后,他们又引进韩国先进技术攻下有机废液精馏回收,将废弃湿电子化学品纯度做到99.95%,含水量压至万分之五,比肩国际水平。
技术立住了,工人的位置也跟着变了。过去敞口操作、人盯人守的进料环节,变为封闭运行、自动配料。一线工人退到屏幕后、巡检线上,做机器做不了的事——发现异常、判断偏差、处置突发。
当前,不少制造业工厂面临“招工难”,也有人担忧智能化会“抢饭碗”。但在兴训电子的车间里,事实却截然不同:安全法规的硬杠杠限制了现场人数,自动化把危险岗位的人“换”到了更安全的位置上。
留下来的是监盘、巡检和工艺调控。这并非简单的“机器换人”,而是一场深刻的“岗位重塑”。设备接过了高危和高重复的重担,人则站到了更有价值的位置。